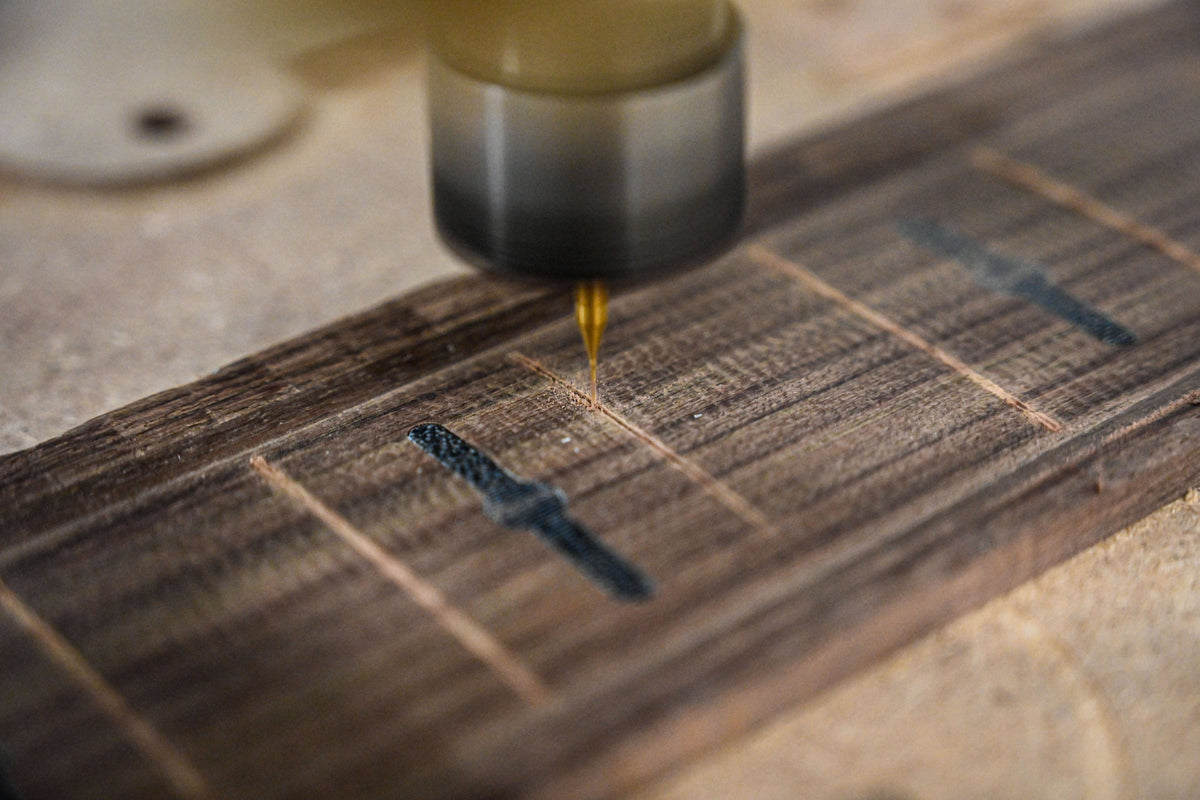
Une fente de frette, c’est un trait de scie d’environ six dixièmes de millimètre de large. Il n’y a rien dedans. Et presque tout ce que l’on sent en jouant au-delà de la corde à vide dépend de la façon dont elle a été taillée.
C’est dans cet écart, entre l’apparente banalité d’une fente et tout ce qu’elle commande, que prospère la mauvaise information. La plupart de ce qui s’écrit sur les fentes de frettes, y compris la version de cet article que celle-ci remplace, mélange trois sortes d’affirmations très différentes et les sert comme une seule. Ce texte les tient donc soigneusement à part. Une partie de ce qui suit est fixée par les mathématiques et n’admet qu’une seule bonne réponse. Une autre dépend de l’outillage et du fil de frette employé, et n’est juste que par rapport à ce fil. Et une dernière relève de l’habitude d’atelier déguisée en vérité établie. Savoir les distinguer, c’est tout le métier.
À quoi sert vraiment la fente
La fente est un logement qui reçoit le pied de la frette, cette fine lame située sous sa couronne arrondie. Le pied porte sur ses flancs de petits crans, des picots, qui mordent dans les parois de la fente. C’est ce frottement, souvent complété par un filet de colle, qui maintient la frette en place.
Il faut le dire clairement, parce que c’est là que beaucoup trébuchent : la frette ne repose pas sur le fond de la fente. Elle est en place quand le dessous de sa couronne touche la surface de la touche. Le fond de la fente peut se trouver bien en dessous du pied sans que rien ne cloche. De l’air sous un pied de frette ne fait aucun mal.
Une fente a trois propriétés indépendantes, et chacune commande quelque chose de différent. Sa position le long du manche fixe la justesse. Sa largeur fixe la tenue de la frette. Sa profondeur décide si la frette peut s’asseoir correctement. Traitez-les comme une seule qualité baptisée « précision », et vous répéterez les erreurs habituelles. Traitez-les comme trois, et le sujet devient simple.
La position : une affaire d’arithmétique
La position des frettes est le seul aspect du fendage qui n’admet qu’une bonne réponse, et ce n’est ni une question de savoir-faire ni une question de goût. C’est le tempérament égal, et le tempérament égal est une formule.
La distance du sillet à la n-ième frette est égale au diapason L, moins L divisé par la racine douzième de deux élevée à la puissance n :
d(n) = L · (1 − 2^(−n/12))
Le vieux raccourci d’atelier était la « règle des 18 » : on divise la longueur de corde restante par 18 pour trouver la frette suivante. C’est proche, mais cela laisse le registre aigu légèrement bas, parce que la constante exacte est 17,817 et non 18. Les gabarits et les calculateurs modernes utilisent la vraie valeur. Et n’importe quel plan se vérifie d’un coup d’œil : la douzième frette doit tomber exactement à la moitié du diapason. Sur un diapason de 25,5 pouces, c’est 12,75 pouces, pile. Sinon, le calcul est faux, et aucune coupe impeccable ne sauvera la justesse.
C’est pourquoi l’erreur de position est la seule erreur de fente qu’un musicien entend réellement. Une frette décalée de quelques dixièmes de millimètre par rapport à sa position calculée fait sonner la note trop haut ou trop bas pour toute la vie de l’instrument. La même erreur sur la largeur ou la profondeur ne change rien à la hauteur des notes. Quand on accuse la « précision des fentes » d’un défaut de justesse, la seule précision en cause est le placement le long du manche, et celui-ci vient du gabarit ou du programme de la CNC, pas de la manière dont la coupe a été faite.
C’est aussi là que la géométrie devient vraiment exigeante sur un instrument multiscale. Sur un manche à frettes en éventail, comme notre A·2 HL, où les côtés grave et aigu ont des diapasons différents, chaque fente a son propre angle, calculé corde par corde. L’A·2 standard garde des frettes droites et un diapason unique ; pas la HL. Avec ce genre de plan, une machine ou un gabarit dédié cesse d’être un confort : c’est la seule façon raisonnable de tomber sur les bonnes cotes.
La largeur : une question d’ajustement, jamais de son
La largeur de la fente est dictée par le fil de frette, pas par les préférences. La plupart des fils sont fabriqués avec un pied d’environ 0,020 pouce, soit à peu près un demi-millimètre, et les fabricants prévoient une fente de 0,023 pouce pour le recevoir. C’est la recommandation publiée par Jescar pour ses profils standard, et c’est pourquoi les scies à fretter de StewMac sont affûtées pour un trait de 0,023 pouce : la scie est dimensionnée sur le fil. Ces trois millièmes de pouce de jeu, c’est la place dont les picots ont besoin pour mordre.
Plus large que ne le veut le fil, la frette flotte. Elle se soulève, frise, ou compte sur la colle pour faire le travail que la fente aurait dû faire. Plus étroite, on écrase le pied ou on fend la touche, et la frette reste haute parce qu’elle ne peut pas descendre. Notez l’asymétrie : un poil trop large se rattrape à la colle ; trop étroit, on peut y perdre une touche.
Le chiffre que tout le monde cite, 0,023 pouce, n’est « standard » que pour un fil standard. Jescar le dit lui-même : d’autres pieds demandent d’autres fentes. Un refrettage vintage avec des pieds plus fins, ou un fil spécial à pied large, invalide le chiffre, et mesurer le pied réel vaut mieux que se fier à une valeur par défaut. On peut aussi jouer délibérément sur le rapport entre largeur et pied : frettez un manche avec des pieds légèrement plus épais que la fente, et l’effet de coin provoque une légère contre-courbure. Volontaire, c’est du frettage en compression ; accidentel, c’est un manche déformé. Dans les deux cas, cela n’a rien à voir avec le son de la guitare. La largeur, c’est la tenue. Le son se joue ailleurs.
La profondeur : dégager le pied, épargner la tige de réglage
La profondeur a deux limites, et beaucoup de marge sans conséquence entre les deux. La fente doit être assez profonde, à son point le moins profond, pour que le pied descende entièrement et que la couronne s’asseye sur la surface. Trop peu profonde, le pied touche le fond en premier, et la frette reste haute et bascule. La pratique courante consiste à fendre un rien plus profond que le pied, sans plus de raffinement.
Le hic, c’est que la hauteur du pied n’est pas une valeur unique. Elle va d’environ un millimètre sur un petit fil à près de deux sur un fil de basse haut, si bien que la « bonne profondeur » est celle qui dégage le fil que l’on a en main, plus une petite marge. La limite basse est structurelle : ne pas entamer le canal de la tige de réglage et, sur une touche fine, ne pas traverser. Voilà la vraie raison de respecter la profondeur : non pas l’assise de la frette, qu’une fente généreuse assure sans peine, mais le risque de transformer une touche en rebut. C’est aussi pourquoi les touches pré-fendues des fournisseurs arrivent fendues droit, et volontairement profond : profond, c’est sans risque, et le luthier peut toujours arrêter une frette avant le fond.
La question des fentes cintrées
C’est l’affirmation qui porte la plupart des articles sur les fentes, y compris celui que ce texte remplace : les fentes cintrées, dont le fond suit le rayon de la touche au lieu d’être plat, seraient le choix supérieur, avec une assise plus régulière et une pose plus solide. Elle mérite une réponse attentive, parce qu’elle est à moitié juste, et que la moitié fausse fait beaucoup vendre.
Commençons par la géométrie, qui est bien réelle. La plupart des luthiers fendent une touche encore plate à profondeur constante, puis poncent le rayon sur le dessus. Or poncer un rayon enlève du bois sur les bords de la touche, pas au centre. Une fois le rayon fait, ces fentes à profondeur constante se retrouvent donc plus profondes au centre et moins profondes sur les bords. Plus le rayon est serré, ou la touche fine, plus l’écart grandit. Une fente vraiment cintrée, approfondie sur les bords, taillée après le ponçage du rayon avec un guide, ou faite en une passe sur une CNC, garde une profondeur égale sur toute la largeur.
Vient maintenant ce que le discours sur la « supériorité » oublie. La frette ne repose pas sur le fond de la fente, mais sur sa couronne, contre la surface. Le seul tort que peut causer la variation de profondeur, c’est que les points les moins profonds, les bords, ne dégagent plus le pied. S’ils le dégagent, une fente à fond plat assied une frette exactement aussi bien qu’une fente cintrée. La profondeur supplémentaire au centre n’est que de l’air, et de l’air sous un pied de frette n’apporte rien à la tenue, à l’assise ou à la stabilité. Fendez vos fentes plates assez profond sur les bords, et l’argument en faveur du cintrage, sur une touche aux proportions ordinaires, s’évapore en grande partie.
La question cesse d’être théorique dans les cas limites : touches très fines où l’on ne peut pas se permettre la profondeur supplémentaire au centre, rayons serrés où la variation est forte, et tout travail où le risque de traverser la touche est réel. Là, suivre le rayon relève de la bonne ingénierie, pas de la coquetterie. Partout ailleurs, c’est un raffinement, et le luthier qui s’en passe ne taille pas une moins bonne fente.
Reprenons donc nos trois étiquettes, honnêtement. La géométrie, des fentes plates dont la profondeur varie sur une touche cintrée, est mesurable et vraie. Que cela les rende inférieures dans un usage normal n’est pas établi : la physique de l’assise dit le contraire. Que les fentes cintrées soient « supérieures » en toutes circonstances, c’est du marketing. Et ma position personnelle, donnée comme un avis d’établi et non comme un fait : cintrez les fentes quand la touche est fine ou le rayon serré, et n’en perdez pas le sommeil le reste du temps. Bien des frettages que je signerais volontiers reposent dans des fentes à fond plat.
Deux affirmations à mettre au placard
Deux autres arguments accompagnent souvent le plaidoyer pour les fentes cintrées, et tous deux devraient disparaître.
Le premier veut que les fentes cintrées limitent le débord des frettes. C’est faux, et c’est impossible. Le débord, c’est la touche qui perd son humidité par temps sec et se rétracte en largeur, tandis que les frettes en métal, qui ne se rétractent pas, restent en place : leurs extrémités dépassent et accrochent la main. C’est de bout en bout un problème d’humidité et de mouvement du bois, sur lequel la géométrie du fond de la fente n’a aucune prise. Les vrais remèdes sont de maîtriser l’humidité et de reprendre les extrémités des frettes. La liste s’arrête là.
Le second veut que les fentes, d’une manière générale, déterminent la justesse. Seule leur position le fait, et c’est l’arithmétique vue plus haut. Largeur et profondeur relèvent de l’assise et de la tenue. Les ranger dans une affirmation sur la justesse, c’est faire passer en douce une spécification d’ajustement pour de la physique acoustique.
À la main ou à la CNC, en toute honnêteté
On présente souvent le fendage à la CNC comme ce qui « réduit considérablement l’erreur humaine », comme si un moteur était par nature plus honnête qu’un artisan. La précision ne se loge pas là. La précision de position vient du gabarit ou du programme. Un luthier qui fend contre un bon gabarit avec une scie à butée de profondeur place ses frettes dans une tolérance qu’aucun musicien n’entendra jamais ; une CNC qui exécute un mauvais fichier taillera un mauvais manche avec une remarquable régularité.
Ce que la CNC apporte vraiment, c’est la régularité sur un grand nombre de touches, la vitesse, et une exécution propre des géométries délicates : rayons composés, éventails multiscale, bois les plus durs et les plus cassants. Ce que la main apporte, c’est le contrôle et le ressenti, et plus de facilité sur les pièces uniques, les touches bordées et les touches déjà finies, là où une machine n’est pas le bon outil. À vingt ou trente instruments par an, ce qui nous fait choisir une méthode plutôt que l’autre, c’est le travail que nous avons devant nous, pas la cadence. Aucune des deux n’est « plus précise » d’une manière qui atteigne l’oreille.
Le bois a aussi son mot à dire
Le matériau de la touche change le comportement d’une fente, même s’il s’agit de tendances et non de lois : chaque essence varie d’une planche à l’autre. L’ébène est dure et cassante, et aime éclater à l’entrée de la fente : elle récompense un outillage bien affûté et un trait incisé ou protégé par un ruban adhésif. Les palissandres et le pau ferro sont plus gras et généralement plus indulgents. L’érable est assez tendre pour se comprimer, et presque toujours verni, ce qui transforme une question de fendage en question de finition. Les composites modernes denses se coupent avec régularité, mais usent vite les outils. Les touches plus dures et plus denses émoussent plus tôt lames et fraises : c’est une question d’entretien plus que de conception, mais c’est pour cette raison qu’une lame fatiguée laisse une fente déchirée.
Ce qui distingue vraiment un bon fendage d’un mauvais
Pas le rayon du fond de la fente. Un bon fendage, c’est une position exactement conforme au calcul, vérifiée par l’octave à mi-diapason ; une largeur ajustée au pied réel du fil que l’on a en main, pas à une valeur par défaut ; une profondeur adaptée à ce fil, avec de la marge, et jamais dans le canal de la tige ; et des parois assez nettes pour que les picots mordent. Sur les touches bordées ou finies, il y a un point de plus : chanfreiner à la lime triangulaire les arêtes de chaque fente dès la fabrication, pour que la touche n’éclate pas le jour où quelqu’un retirera les frettes pour refretter l’instrument.
C’est sur ce dernier point que la qualité d’une fente est finalement jugée : pas à l’établi de fabrication, mais à l’établi de réparation, des années plus tard. Une guitare arrive pour un refrettage, et les anciennes fentes disent tout : si la largeur convenait au fil, si la profondeur était raisonnable, si quelqu’un a pensé à celui qui ouvrirait l’instrument après lui. En tant que centre de réparation agréé Taylor, nous en voyons passer beaucoup. Les fentes propres ont été taillées par quelqu’un qui avait compris que la fente n’est pas le sujet. Le sujet, c’est la frette. La fente doit simplement être assez bien faite pour se faire oublier.
Envie d’aller plus loin ? Toute la série The Truth About est par ici.
Partager:
Brillant, mat ou satiné ?
La vérité sur les cordes de guitare et de basse